
主要な結論の要約
CNC加工部品の反りは避けられないものではありません。変形問題の多くは残留応力の不均衡によって引き起こされますが、これは予測可能で制御可能な要因です。早期に予防することで、手直しや廃棄よりもはるかにコストを抑えることができます。
反りの根本原因: 部品の変形は主に次の3つの原因によって引き起こされます 残留応力: 切削力、熱効果、および材料の相転移が主な要因である。直接的な原因としては、非対称な材料除去、不適切なクランプ、切削油の焼入れ、不適切な熱処理順序、および原材料の品質の不均一性などが挙げられる。
効果的な予防と制御の鍵は、原材料の事前応力除去、対称的かつバランスの取れた切削、段階的なクランプの最適化、標準化された応力除去熱処理、および異なる材料に合わせた切削パラメータなど、プロセス全体を制御することです。
品質管理の中核: 部品の長期的な寸法安定性を確保するためには、最終検査を行うだけでなく、粗加工前、粗加工後、精密加工後の全工程を通して寸法と平面度を検査する必要がある。
最終目標: 部品が加工中の公差基準を満たすだけでなく、輸送、保管、使用中も精度を維持することを保証し、高精度部品/航空宇宙部品の初回合格率を大幅に向上させ、コストを削減し、納期を確実に守る。
簡単に言えば、内部応力の制御、対称的な加工、プロセスの標準化、および全工程検査の実施によって、CNC部品の反りの問題を根本から解決できる。

隠れた敵:CNC加工における内部応力の理解
完璧だと思っていた部品が、一晩のうちにねじれたり、許容範囲を超えて曲がったりした経験があるなら、それはあなただけではありません。機械加工部品の歪みは、不良品の発生、再加工、出荷遅延などにより、精密機械加工業界に年間数百万ドルの損失をもたらしています。
しかし重要なのは、内的なストレスは何か神秘的な力ではないということです。微視的なレベルで何が起こっているのかを理解すれば、それは予測可能で、測定可能で、完全に管理可能なものなのです。
機械加工部品における内部応力とは一体何でしょうか?
内部応力(残留応力とも呼ばれる)とは、外部荷重が加えられていない状態でも材料内部に閉じ込められている力を指します。CNC旋削加工や鋼材フライス加工では、これらの応力は以下のような影響を与える可能性があります。
- 局所的な領域で材料の降伏強度を超える
- 材料が取り除かれたら再配布する
- 加工完了後に寸法不安定性を引き起こす
- 使用負荷下での早期故障につながる
伸ばしたゴムバンドを切った後、元の形に戻ったり、形が変わったりするのを想像してみてください。金属の場合も同じ原理ですが、はるかに微妙なスケールで起こります。
残留応力の主な発生源3つ
1. 機械的切削力(60%のケース)
CNC工作機械が材料を除去する際、その下にある結晶構造が変形します。製造技術者協会(SME)の研究によると、以下のことが示されています。
- 切削深さが深いと、表面から最大0.5mm下の圧縮応力領域が発生します。
- 鋼材の圧延時に高い送り速度を用いると、200~400MPaに達する引張応力が発生する。
- 工具の摩耗により切削力が40~60%増加し、応力が劇的に悪化する。
推奨事項:荒加工では、1回の切削で工具径の1/3以上を削り取らないようにしてください。精密加工の場合は、切削径の50%以下に半径方向の切削量を保ってください。
2. 熱影響(25%のケース)
CNC加工サービス作業中に発生する熱は、局所的な膨張とそれに続く収縮を引き起こします。
- 鋼材のフライス加工では、切削ゾーンの温度は800~1200℃に達することがある。
- 切削液による急速な冷却は温度勾配を生み出す
- 加熱時の不均一な膨張と冷却時の不均一な収縮により、内部応力が発生する。
航空宇宙分野の機械加工プロジェクトでは、熱放散が不均一な薄肉部品において、熱応力の問題が発生することがよくあります。
3. 相転移(15%の事例)
熱処理された材料では、機械加工プロセスによって微細構造の変化が引き起こされる可能性がある。
- ステンレス鋼における残留オーステナイトのマルテンサイトへの変態
- 析出硬化型合金(7075アルミニウムなど)が焼き戻しを失う
- 長時間の運転中に高炭素鋼で発生する表面脱炭現象
材料別:異なる合金の挙動
すべての材料が同じように反るわけではありません。経験豊富な機械製造の専門家が、さまざまな合金について知っていることを以下に紹介します。
鋼合金:共通の課題
炭素鋼(1018、1045)および合金鋼(4140、4340)は、以下の理由により反りやすい。
- 受入状態の材料における硬度のばらつきが大きい
- 圧延・鍛造による不均一な結晶構造
- 熱処理による内部応力(以前に加工されている場合)
当社施設のデータによると、鋼材のフライス加工において、厚さ20mmを超える部品は、厚さ5mm未満の薄肉部品に比べて反りの発生傾向が3分の1に抑えられています。
最適化戦略:
- 安定性を向上させるために、4140プレ硬化鋼(硬度28~32HRC)を使用してください。
- 引張残留応力を低減するために、クライムミリングを実施する。
- 温度勾配を最小限に抑えるため、切削油の塗布量を一定に保つ。
アルミニウム合金:意外な脆弱性
多くの機械加工技術者はアルミニウムは「加工しやすい」と考えているが、6061および7075アルミニウム合金は精密加工時に反りやすいことで悪名高い。
- 高い熱膨張係数(23.6 x 10⁻⁶/°C、鋼鉄は12 x 10⁻⁶/°C)
- 弾性率が低いということは、切削力によるたわみが大きいことを意味する。
- 急速な酸化によって、異なる特性を持つ表面層が形成される。
重要なポイント:7075-T6アルミニウムは、CNC旋削加工中に応力が適切に管理されない場合、100mmあたり最大0.15mmの反りが発生する可能性があります。
チタン合金:航空宇宙規格
航空宇宙分野の機械加工用途において、Ti-6Al-4Vは特有の課題を抱えている。
- 熱伝導率が低い(7.9 W/m·K、鋼鉄は43 W/m·K)
- 高温下での工具との化学反応
- 高い強度対重量比は、切削力が依然として大きいことを意味する。
プロからのアドバイス:チタン加工時の切削温度は600℃以下に抑えてください。この温度を超えると、アルファ層の形成や残留応力の増加といった問題が生じます。
反りの根本原因5選:徹底分析
CNC工作機械による加工後に、加工部品が反ってしまう最も一般的な原因を検証してみましょう。
原因#1:鋼材フライス加工時の非対称な材料除去
原因:加工物の片側からより多くの材料を除去すると、残りの材料の内部応力バランスが崩れます。材料が多い側が「優勢」となり、部品が変形してしまうのです。
実例:ある顧客から、400mm x 200mm x 25mmの7075-T6アルミニウム板が送られてきました。片面のみに深さ3mmのポケット加工が必要でした。加工後、部品は0.8mm反ってしまい、航空宇宙分野の加工要件を満たせませんでした。
実施した解決策:両面に対称性を保ちながらポケット加工を施し、その後、重要な面に対して最終的な仕上げ加工を行いました。最終的な反り:0.05mm。
原因#2:荒加工後のクランプ力の解放
原因:機械加工工場では、荒加工時に高い切削力に対応するため、強力なクランプを使用することがよくあります。荒加工後にこれらの力が解放されると、部品が元の形状に戻り、半加工後の形状が一致しなくなります。
業界データ:テストによると、荒加工後にクランプ力を解放すると、材料のサイズと材質に応じて、0.02~0.15mmの寸法変化が生じる可能性がある。
解決策:常に余裕を持たせた粗加工(各面につき2~3mm)を行い、最終加工の前に応力除去を行う。
原因#3:切削油による急速冷却
発生理由:高温の加工面に冷たい切削油を塗布すると、温度勾配が生じます。表面は収縮する一方で中心部は高温のままであるため、表面層に引張応力が発生します。
我々の見解:これは、熱が均一に放散されない、長くて薄い部品の精密加工において特に問題となる。
解決策:温度制御された切削油(20~25℃に維持)を使用し、加工対象物の表面全体に均一に塗布してください。
原因#4:不適切な熱処理順序
原因:一部の部品は、粗加工後に焼き入れ処理が必要です。焼き入れ工程が適切に制御されないと、変態応力が500MPaを超え、容易に反りが発生することがあります。
技術的な詳細:焼入れ鋼では、マルテンサイト変態は約300℃(Ms温度)付近で起こります。オーステナイト化温度からの急速冷却により、高い変態応力が発生します。
解決策:最終加工の前に必ず熱処理を計画してください。加工後の焼入れが必要な場合は、微細粒鋼を指定し、制御された焼入れ媒体(水ではなく油またはポリマー)を使用してください。
原因#5:材料の不均一性
なぜそうなるのか:たとえ「均一」な素材であっても、内部にはばらつきがある。
- 鋳造品における合金元素の偏析
- 鍛造製品における流れ線
- 局所的な剛性に影響を与える空隙または介在物
事例紹介:以前、新しいサプライヤーからD2工具鋼を仕入れた際、初期ロットで予測不能な反りが発生しました。冶金学的分析の結果、著しい炭化物偏析が認められました。その後、より厳格な化学組成管理を行った高品質の工具鋼に切り替えたところ、反りの問題は解消しました。

最先端のソリューション:現代の機械加工工場が反りを防ぐ方法
さて、ここからは実践的な部分、つまり実際の運用環境で効果を発揮する方法についてです。
解決策#1:応力制御のための最適化された切削パラメータ
豊富な鋼材フライス加工およびCNC旋削加工の経験に基づき、以下のことをお勧めします。
鋼材加工(炭素鋼および合金鋼)の場合:
| パラメータ | 荒削り | 半仕上げ | 仕上げ |
|---|---|---|---|
| 切削深さ(mm) | 2.0-5.0 | 0.5-1.0 | 0.1-0.3 |
| 送り速度(mm/歯) | 0.15-0.25 | 0.08-0.15 | 0.03-0.08 |
| スピンドル回転速度(RPM) | 2000-4000 | 4000-6000 | 6000-10000 |
| 放射状の交戦 | 50-75% | 30-50% | 10-30% |
アルミニウム(6061/7075)の場合:
| パラメータ | 荒削り | 半仕上げ | 仕上げ |
|---|---|---|---|
| 切削深さ(mm) | 3.0-8.0 | 1.0-2.0 | 0.2-0.5 |
| 送り速度(mm/歯) | 0.20-0.35 | 0.12-0.20 | 0.05-0.12 |
| スピンドル回転速度(RPM) | 5000-12000 | 8000-15000 | 10000-20000 |
| 放射状の交戦 | 50-80% | 40-60% | 20-40% |
ソリューション#2:戦略的な治具設計
適切な締め付け方法によって、寸法安定性が左右される。
フェーズ1 – 荒削り加工:
- 柔らかい顎部を使用するか、接触点を最小限に抑える
- 切断力に対抗するために、締め付け力を戦略的に加える。
- 積極的な材料除去作業中は、部品がわずかに「浮く」ようにする。
フェーズ2 – 半仕上げ加工:
- 精密加工された硬質ジョーに切り替える
- クランプ力を30-50%増加
- 一貫したセットアップのために、Tスロットパターン付きの固定プレートを使用してください。
フェーズ3 – 仕上げ加工:
- 機械の参照機能は、部品が最もアクセスしやすい状態で最初に表示されます。
- 平面度が重要な部品には、真空チャッキングまたは磁気ワーク保持を使用してください。
- 最終工程までタブや余分な材料を残しておくことを検討してください。
解決策#3:応力緩和熱処理プロトコル
高度な精密加工用途には、以下をお勧めします。
炭素鋼および合金鋼の場合:
- 温度:550~650℃(下限臨界温度以下)
- 保持時間:厚さ25mmあたり2時間
- 冷却:炉を25℃/時間以下の速度で200℃まで冷却し、その後空冷する。
アルミニウム合金の場合:
- 6061: 415℃で2~4時間加熱後、水冷
- 7075:415℃で2~4時間加熱後、水冷+人工時効処理
チタン合金の場合:
- Ti-6Al-4V:600~650℃で1~2時間加熱後、空冷
- ストレス軽減により残留ストレスが60-80%減少する
Solution #4: Balanced Machining Sequences
Instead of completing one feature before moving to the next:
- Alternate between opposing features
- Machine pockets symmetrically (complete pocket 1, then pocket 2)
- Rough all features to 1mm finish allowance before returning for final cuts
- Use 3+2 axis positioning to access features from multiple angles without repositioning
Solution #5: Advanced CNC Machine Tools Features
Modern cnc machining service equipment offers specific advantages:
Adaptive Control Systems: Monitor spindle load and adjust feed rates to maintain consistent cutting forces
In-Process Gauging: Measure features during machining to compensate for deflection and thermal drift
High-Precision Spindles: Minimal runout (<0.005mm) reduces vibration-induced stress
Rigid Machine Construction: Minimizes vibration that contributes to uneven stress distribution
Quality Control: Detecting and Measuring Warping
Even with excellent preventive measures, you need verification:
Detection Methods
1. Before Machining:
- Straightness check with precision straightedge
- Flatness measurement on granite surface plate
- Material hardness uniformity testing
2. After Roughing:
- Clamp-released dimensional check
- Temperature equilibration (wait 4-6 hours) before measuring
3. After Finishing:
- CMM measurement at controlled temperature (20±1°C)
- Visual inspection under raking light for distortion
- Functional gauging of critical features
Measurement Best Practices
- Always measure at controlled temperature—the工件 expands/contracts by ~11μm per meter per °C for steel
- Use the same measurement reference points consistently
- Document measurements with time stamps—if warping appears later, you can trace the cause
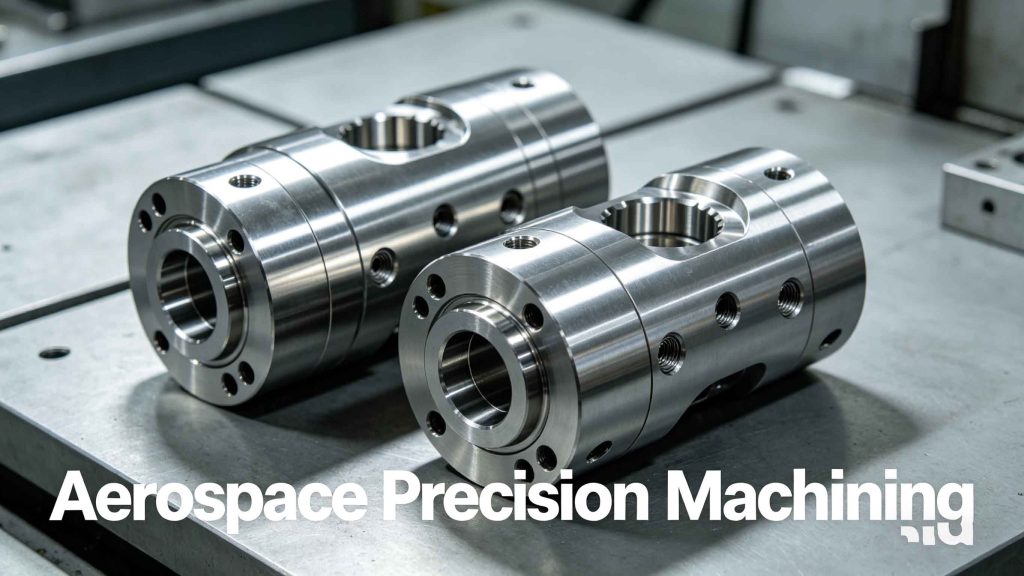
Aerospace Machining Case Study: From Problem to Solution
Here’s a real-world example that illustrates these principles:
Project: Aerospace mounting bracket, Ti-6Al-4V, 0.5mm wall thickness in places, ±0.05mm tolerance
Initial attempts elsewhere: 3 suppliers failed. Warping after final machining ranged from 0.15-0.4mm.
Our approach:
- Material verification: Checked billet microstructure and residual stress before accepting stock
- Modified stock prep: Stress-relieved incoming material at 650°C for 3 hours
- Balanced roughing: 8 roughing operations, alternating sides every pass
4. Strategic sequencing: Completed all external features before internal features
5. Conservative parameters: Reduced cutting forces by 35% vs. standard aerospace machining recommendations
6. Intermediate stress relief: Added 1-hour stress relief after roughing, before semi-finishing
7. Finish machining with support: Used sacrificial backer plate bonded with low-strength adhesive
8. Final measurement protocol: CMM measurement at 20°C, 24 hours after final machining
Result: First-pass yield: 92%. All parts within ±0.03mm after final verification.
FAQ: Common Questions About CNC Part Warping
Q: How long does it take for machined parts to warp?
A: Most warping occurs within 24-48 hours after machining, as residual stress redistributes. However, some parts continue to change dimensions for weeks, especially with temperature fluctuations.
Q: Can we fix warped parts instead of starting over?
A: Sometimes. If warping is less than 0.1mm, we can sometimes flatten parts by:
- Spark erosion machining on convex surfaces
- Localized heat treatment
- Mechanical straightening (with risk of re-introducing stress)
Q: Does using better tooling really help?
A: Absolutely. Sharp, high-quality tooling reduces cutting forces by 20-40% compared to worn or inferior tools. For precision machining, premium carbide tooling with proper coatings is worth the investment.
Q: Should we machine before or after heat treatment?
A: Generally, rough machine before heat treatment, then finish machine after. This provides the best dimensional control. However, for critical aerospace machining applications, sometimes it’s better to machine completely before heat treating, then deal with the expected distortion.
Q: How do we know if our supplier is following best practices?
A: Ask specific questions:
- What are your cutting parameters for steel milling/turning?
- Do you use stress relief between rough and finish operations?
- How do you verify flatness/straightness?
- What’s your first-pass yield rate for tight-tolerance parts?
Conclusion: Winning the War Against Warping
Here’s the thing—warping in machined components isn’t inevitable, but it does require attention to detail throughout the manufacturing process. As a precision machining provider, we’ve invested years in understanding internal stress behavior and developing systematic approaches to minimize distortion.
The key takeaways:
- Understand your material—know the specific behavior of each alloy you’re machining
- Plan for symmetry—balance material removal whenever possible
- Control the process—optimize cutting parameters specifically for stress control
1. Use appropriate fixtures—match clamping strategy to machining stage
2. Verify continuously—measure at key stages, not just at the end
3. Consider heat treatment—for critical parts, stress relief is insurance worth the cost
Remember: The goal isn’t just to make parts that meet tolerance when they leave the machine—it’s to make parts that stay in tolerance through shipping, storage, and years of service.
If you’re struggling with warped parts from your current cnc machining service, consider partnering with a machine manufacturer who specializes in precision work and has documented processes for stress management. The investment in finding the right partner will pay for itself quickly in reduced scrap and rework.
Technical Appendix: Key Standards and References
- ISO 2768: General tolerances for machined parts (affects how much warping is “acceptable”)
- AS9100: Aerospace quality management standard with specific requirements for dimensional control
- ASTM E1928: Standard Practice for Estimation of Measurement Uncertainty for Determined Values
- SME Technical Papers: Ongoing research on residual stress in precision machining

 Japanese
 English
 French
 Italian
 German
 Spanish
 Portuguese
 Russian
 Arabic