
The main reasons are as follows:
- The parts are small in size, complex in structure and highly precise, and ordinary processing cannot meet the precision requirements.
- Extremely high dimensional accuracy and fit clearance are required to ensure the stability of clamping, movement and positioning.
- Light alloys and hard wear-resistant materials are often used, and their shaping can only be achieved through CNC micro-machining.
- Complex structures such as thin walls, irregular shapes and micro-slots can only be fabricated through CNC micro-machining.
- Consistency and interchangeability of parts must be guaranteed to meet the batch assembly requirements of robots.
- Light weight and high strength must be achieved simultaneously to adapt to the load and dynamic movement of robots.
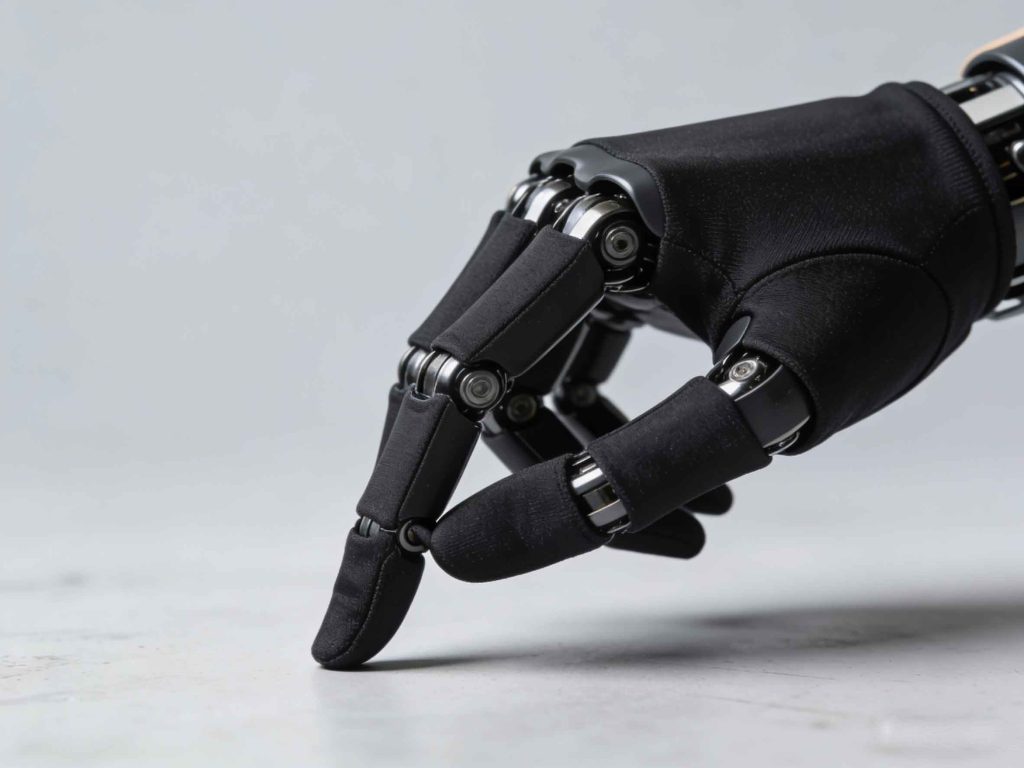
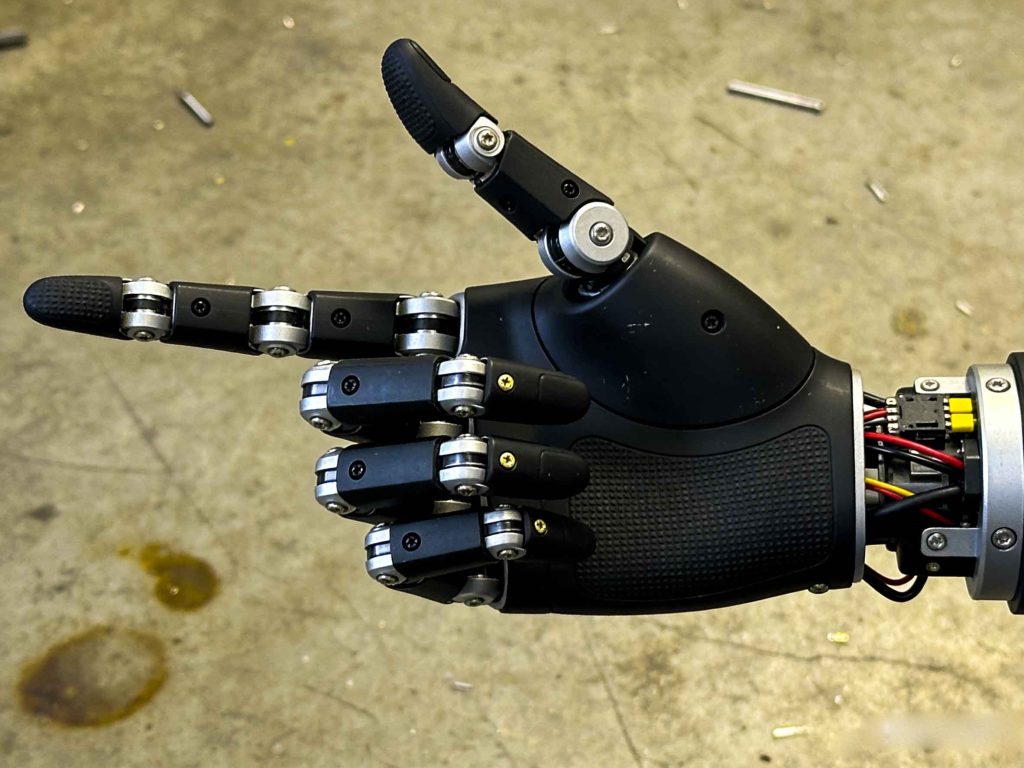
In the rapidly evolving landscape of industrial automation, robotic end-effectors—the critical interface between robots and their working environment—demand unprecedented levels of precision, reliability, and performance. As manufacturing requirements push toward micro-scale operations and sub-micron tolerances, conventional machining methods increasingly fall short of meeting these exacting demands. This comprehensive technical analysis explores why robotic end-effectors require specialized CNC micro-machining, examining the unique challenges, technological requirements, and precision solutions that define this critical manufacturing domain.
What Unique Precision Requirements Do Robotic End-Effectors Demand?
Micron-Level Tolerances and Positioning Accuracy
Robotic end-effectors operate at the forefront of automation technology, where positioning accuracy directly translates to system performance and product quality. Unlike general mechanical components, end-effectors require:
- Positional repeatability within ±0.001-0.005mm for pick-and-place operations
- Geometric tolerances (GD&T) as tight as 0.002mm for parallelism and perpendicularity
- Surface finishes ranging from Ra 0.2 to Ra 0.8 for optimal gripping and minimal wear
- Dimensional stability across thermal variations from -20°C to +80°C operating environments
These requirements stem from the integrated nature of robotic systems, where the end-effector’s precision compounds with the robot arm’s accuracy to determine overall system performance. A cumulative error of just 0.01mm can result in part misalignment, assembly failures, or quality defects in high-precision applications such as electronics assembly, medical device manufacturing, and aerospace component handling.
Complex Geometric Features and Integrated Functionality
Modern robotic end-effectors increasingly incorporate complex geometric features that challenge traditional machining capabilities:
- Undercut features for gripping mechanisms and sensor integration
- Concentric bores with ≤0.005mm runout for precision bearing alignment
- Multi-axis mounting surfaces with simultaneous flatness and angularity requirements
- Integrated fluid passages (≤1mm diameter) for pneumatic or hydraulic actuation
- Micro-threads (M1.6-M3) for sensor and actuator attachment
CNC micro-machining, particularly 5-axis machining capabilities, enables the production of these complex geometries in single setups, eliminating cumulative errors from multiple operations and ensuring optimal alignment between critical features.
How Do Material Properties Impact End-Effector Manufacturing?
High-Strength and Wear-Resistant Materials
Robotic end-effectors operate in demanding environments, requiring materials that combine:
Corrosion resistance for harsh operating environments
High strength-to-weight ratios (aluminum 7075: 572 MPa yield strength)
Wear resistance for extended service life (tool steels, hardened to HRC 45-60)
Fatigue resistance for millions of cycle operations
| Materiale | Resistenza alla trazione | Typical Applications | Machinability Rating |
|---|---|---|---|
| Alluminio 7075-T6 | 572 MPa | Lightweight grippers, aerospace | Medium |
| Stainless Steel 17-4 PH | 930 MPa | Medical end-effectors, food processing | Low-Medium |
| Titanio Ti-6Al-4V | 950 MPa | Aerospace, corrosive environments | Low |
| Acciaio per utensili H13 | 1550 MPa (hardened) | Wear-critical gripper jaws | Low |
| Inconel 718 | 1240 MPa | High-temperature applications | Very Low |
Material-Specific Machining Challenges
Each material class presents unique challenges that necessitate specialized CNC micro-machining approaches:
Aluminum Alloys:
- Tendency for built-up edge formation requires optimized cutting parameters
- Low rigidity necessitates specialized fixturing to prevent deformation
- High thermal conductivity demands effective chip evacuation
Stainless Steels:
- Work hardening requires sharp tools and positive rake angles
- Low thermal conductivity necessitates careful heat management
- String chip formation complicates chip evacuation in micro-features
Titanium Alloys:
- Chemical reactivity with cutting tools demands specialized coatings
- Low thermal conductivity leads to localized heat buildup
- Elastic recovery affects dimensional accuracy in micro-features
Tool Steels:
- High hardness requires carbide or CBN cutting tools
- Residual stresses from heat treatment affect dimensional stability
- Requires post-machining stress relief operations
Why Conventional Machining Methods Fall Short?
Precision and Repeatability Limitations
Traditional machining methods, including conventional CNC machining, face fundamental limitations when applied to robotic end-effector manufacturing:
Thermal Displacement Issues:
- Machine thermal drift (5-15°C change causes 10-30μm displacement)
- Cutting zone thermal expansion affects workpiece dimensions
- Ambient temperature variations affect measurement accuracy
Vibration and Chatter:
- Conventional machine designs susceptible to vibration at micro-scale
- Tool deflection (up to 0.02mm with small diameter tools)
- Harmonic vibrations from spindle and drive systems
Measurement and Feedback Limitations:
- Linear encoder resolution typically limited to 1μm
- Thermal compensation algorithms inadequate for micro-scale precision
- Lack of in-process measurement capabilities
Surface Finish and Geometric Accuracy Challenges
Conventional machining struggles to achieve the surface quality and geometric accuracy required for end-effectors:
- Surface roughness typically limited to Ra 0.4-0.8 with conventional tooling
- Tool marks and machining lines affect gripper performance
- Edge quality problems (burrs, chips) in micro-features
- Geometric errors accumulate across multiple operations
Throughput and Economic Considerations
While conventional methods can sometimes achieve acceptable quality, the economic implications are substantial:
- Multiple setups increase cycle time and error accumulation
- Hand finishing operations required for critical features
- High scrap rates due to inconsistent quality
- Extended delivery times affecting production schedules
What Makes CNC Micro-Machining the Ideal Solution?
Advanced Machine Tool Capabilities
Specialized CNC micro-machining centers incorporate technologies specifically designed for precision end-effector manufacturing:
Ultra-Precise Motion Systems:
- Linear motors with 0.1μm resolution and 2m/s rapid traverse
- Hydrostatic or air-bearing guideways for frictionless motion
- Active vibration damping systems
- Temperature-controlled machine structures (±0.1°C stability)
High-Speed Precision Spindles:
- Speeds up to 60,000 RPM for micro-tooling
- Thermal stability within ±0.5°C
- Runout <0.001mm at the tool tip
- HSK-E or ISO taper interfaces for maximum rigidity
Advanced Control Systems:
- 64-bit CNC controllers with nanometer interpolation
- Real-time thermal compensation (up to 64 sensor inputs)
- Adaptive feed rate control based on cutting force feedback
- In-process probing and measurement integration
Specialized Tooling and Fixturing
Micro-machining requires cutting-edge tooling solutions:
Micro-End Mills:
- Diameters from 0.1mm to 6mm
- Carbide, PCD, or CBN tool materials
- Advanced coatings (TiAlN, diamond-like carbon)
- Geometric optimization for micro-cutting mechanics
Precision Fixturing:
- Vacuum chuck and electro-permanent magnetic chucks
- Zero-point clamping systems with <0.002mm repeatability
- Flexible fixturing for complex geometries
- Modular tooling systems for rapid changeover
Process Optimization Strategies
Effective micro-machining employs sophisticated process strategies:
Trochoidal Milling:
- Reduces cutting forces by up to 60%
- Extends tool life 3-5x
- Enables deeper cuts with small diameter tools
- Improves surface finish consistency
High-Speed Machining (HSM):
- Reduces cutting forces through high material removal rates
- Transfers heat to chips rather than workpiece
- Improves dimensional accuracy
- Reduces cycle times by 30-50%
Adaptive Machining:
- Real-time cutting force monitoring
- Automatic feed rate optimization
- Tool wear compensation
- Collision avoidance
How Does Specialized CNC Micro-Machining Enhance End-Effector Performance?
Improved Functional Performance
Precision micro-machining directly translates to enhanced end-effector capabilities:
Gripping Force Consistency:
- Surface uniformity ensures consistent friction coefficients
- Dimensional accuracy enables predictable grip force
- Reduced part variation improves process reliability
Extended Service Life:
- Optimal surface finishes reduce wear rates
- Proper material properties maintained through careful machining
- Stress-free components resist fatigue failure
Enhanced Sensing Integration:
- Precision mounting surfaces for sensors
- Integrated features for optical or tactile sensors
- Accurate sensor positioning improves measurement reliability
Economic and Operational Benefits
The investment in specialized micro-machining delivers substantial returns:
Reduced Total Cost of Ownership:
- Lower maintenance requirements (50-70% reduction)
- Extended service intervals
- Reduced spare parts inventory
- Improved production uptime
Faster Time-to-Market:
- Rapid prototyping capabilities
- Reduced iteration cycles
- Faster validation processes
- Earlier product launch
Quality Improvements:
- Reduced scrap rates (from 5-10% to <1%)
- Improved first-time yields
- Consistent part quality
- Enhanced customer satisfaction
What Are the Latest Advancements in CNC Micro-Machining for End-Effectors?
Industry 4.0 and Smart Manufacturing Integration
Modern micro-machining centers incorporate Industry 4.0 technologies:
IoT and Digital Twins:
- Real-time machine monitoring and predictive maintenance
- Virtual simulation for process optimization
- Digital thread from design through production
- Cloud-based data analytics
AI-Powered Optimization:
- Machine learning algorithms for parameter optimization
- Predictive tool life management
- Automated quality prediction
- Continuous process improvement
Advanced Materials Capabilities
New technologies expand material processing capabilities:
Ultrasonic-Assisted Machining:
- Enables machining of superalloys and ceramics
- Reduces cutting forces by up to 40%
- Improves surface finish quality
- Extends tool life 2-3x
Laser-Assisted Machining:
- Localized heating reduces cutting forces
- Enables machining of hardened materials
- Improves material removal rates
- Reduces tool wear
Multi-Process Integration
Integrated solutions streamline end-effector production:
Additive-Subtractive Hybrid Systems:
- Combines metal 3D printing with CNC machining
- Enables complex internal geometries
- Reduces material waste
- Shortens production cycles
In-Process Measurement and Control:
- Real-time dimensional verification
- Automatic tool offset compensation
- Statistical process control integration
- Quality assurance automation
How to Select a CNC Micro-Machining Partner for End-Effectors?
Technical Capabilities Assessment
When evaluating micro-machining partners, consider:
Machine Tool Infrastructure:
- Equipment specifications and capabilities
- Environmental controls (temperature, humidity)
- Measurement and inspection equipment
- Maintenance and calibration programs
Technical Expertise:
- Experience with end-effector applications
- Material-specific knowledge
- Design for Manufacturing (DFM) capabilities
- Engineering support services
Quality Assurance and Certification
Critical quality considerations include:
Certifications:
- ISO 9001:2015 Quality Management System
- ISO 13485 (for medical applications)
- AS9100 (for aerospace applications)
- IATF 16949 (for automotive applications)
Quality Processes:
- First Article Inspection (FAI) procedures
- Statistical Process Control (SPC)
- Traceability documentation
- Corrective and preventive action processes
Service and Support Capabilities
Evaluate comprehensive support capabilities:
Technical Support:
- Engineering design assistance
- Material selection guidance
- Process optimization support
- Failure analysis capabilities
Production Capabilities:
- Prototyping through production volumes
- Rapid response to changes
- Flexible scheduling options
- Global logistics support
FAQ
What is the difference between conventional CNC machining and CNC micro-machining for robotic end-effectors?
CNC micro-machining differs from conventional CNC machining in several critical aspects:
Precision and Accuracy:
- Micro-machining achieves tolerances of ±0.001-0.005mm versus ±0.01-0.05mm for conventional machining
- Surface finishes of Ra 0.2-0.4 versus Ra 0.8-1.6 for conventional processes
- Geometric tolerances (flatness, parallelism) up to 10x tighter
Machine Tool Capabilities:
- Spindle speeds up to 60,000 RPM versus 10,000-15,000 RPM
- Linear motor drives with 0.1μm resolution versus ball screws with 1μm resolution
- Advanced thermal compensation and vibration control systems
Attrezzatura e dispositivi di fissaggio:
- Micro-lavorazione (diametro da 0,1 a 6 mm) con rivestimenti speciali
- Sistemi di bloccaggio di precisione a punto zero
- Sistema di bloccaggio a vuoto e magnetico elettropermanente
Controllo di processo:
- Monitoraggio in tempo reale della forza di taglio e controllo adattivo
- Misurazione in corso di processo e compensazione automatica
- Strategie CAM avanzate (fresatura trocoidale, HSM)
Applicazioni:
- La microlavorazione è specificamente mirata a caratteristiche critiche che richiedono una precisione inferiore a 10 μm.
- Consente la produzione di geometrie complesse in un'unica configurazione
- Consente l'integrazione di sensori e attuatori con superfici di montaggio precise
Quanto costa la microlavorazione CNC specializzata rispetto ai metodi convenzionali?
Sebbene la microlavorazione CNC specializzata richieda in genere un investimento iniziale più elevato, il costo totale di proprietà si rivela spesso vantaggioso per le applicazioni con effettori terminali:
Fattori di costo:
Costi iniziali:
- I servizi di microlavorazione in genere costano dal 20 al 40% in più rispetto alla lavorazione convenzionale.
- Costi aggiuntivi per attrezzature e dispositivi specializzati
- Supporto ingegneristico e servizi DFM (Design for Manufacturing)
Risparmi legati alla qualità:
- I tassi di scarto sono stati ridotti da 5-10% a <1% per i componenti complessi.
- Primi miglioramenti di resa del ceppo 20-30%
- Riduzione dei costi di ispezione e rilavorazione
Vantaggi operativi:
- Una durata di servizio prolungata (2-3 volte) riduce la frequenza di sostituzione.
- Prestazioni migliorate riducono i tempi di inattività del sistema.
- Minori esigenze di manutenzione
Vantaggi strategici:
- Tempi di immissione sul mercato più rapidi grazie alla prototipazione rapida.
- Riduzione delle esigenze di magazzino grazie alla qualità costante.
- Le funzionalità avanzate del prodotto consentono di applicare prezzi premium.
Esempio di confronto dei costi totali:
Per un gruppo di presa complesso che richiede 5 componenti lavorati:
- Approccio convenzionale: $500/pezzo, tasso di scarto 8% → media $540/pezzo
- Approccio di microlavorazione: $650/pezzo, tasso di scarto 0,5% → media $653/pezzo
- Tuttavia, i componenti micro-lavorati offrono una durata di servizio 2,5 volte superiore → costo effettivo: $261/pezzo
Quali materiali possono essere microlavorati per la realizzazione di effettori terminali robotici?
La microlavorazione CNC supporta un'ampia gamma di materiali per applicazioni di effettori terminali robotici:
Aluminum Alloys:
- 6061-T6: Uso generale, eccellente lavorabilità
- 7075-T6: Elevata resistenza per applicazioni impegnative
- 2024-T3: Resistente alla fatica per carichi ciclici
Stainless Steels:
- 17-4 PH: Elevata resistenza, resistente alla corrosione
- Acciaio inossidabile 316L: biocompatibile per applicazioni mediche.
- 15-5 PH: Indurimento per precipitazione, elevata resistenza
Titanium Alloys:
- Ti-6Al-4V: Elevato rapporto resistenza/peso
- Ti-6Al-7Nb: Biocompatibile per effettori terminali medicali
- Puro commerciale: priorità alla resistenza alla corrosione
Acciai per utensili e materiali temprati:
- H13: Acciaio per utensili per lavorazioni a caldo, resistente all'usura
- S7: Resistente agli urti per applicazioni ad alto impatto
- D2: Elevata resistenza all'usura per le ganasce della pinza
Materiali speciali:
- Inconel 718: applicazioni ad alta temperatura
- Polimeri PEEK: leggeri e resistenti agli agenti chimici.
- Rame al berillio: antiscintilla, conduttivo
Considerazioni sulla scelta dei materiali:
- Ambiente operativo (temperatura, sostanze chimiche)
- Requisiti meccanici (resistenza, usura, fatica)
- vincoli di peso
- Requisiti normativi (settore medico, alimentare, aerospaziale)
- Considerazioni sui costi
Quali standard di qualità devono soddisfare gli effettori terminali robotici realizzati mediante microlavorazione CNC?
Gli effettori terminali robotici prodotti mediante microlavorazione CNC devono soddisfare rigorosi standard di qualità in base ai requisiti dell'applicazione:
ISO 9001:2015 – Sistemi di gestione della qualità:
- Requisito fondamentale per tutta la produzione di precisione
- Garantisce processi di controllo qualità coerenti
- Comprende progettazione, sviluppo, produzione e assistenza.
- Richiede processi di miglioramento continuo
ISO 13485 – Dispositivi medici:
- Necessario per gli effettori terminali utilizzati nella produzione di dispositivi medici.
- Sottolinea la gestione del rischio e la tracciabilità.
- Include requisiti specifici per gli ambienti di produzione sterili
- Richiede processi e documentazione validati
AS9100 – Gestione della qualità nel settore aerospaziale:
- Necessario per applicazioni aerospaziali
- Include requisiti aggiuntivi in materia di sicurezza e affidabilità
- Sottolinea l'importanza della gestione della configurazione e della tracciabilità.
- Richiede test e convalide rigorosi
IATF 16949 – Gestione della qualità nel settore automobilistico:
- Necessario per le applicazioni nel settore della produzione automobilistica
- Sottolinea la prevenzione dei difetti e la riduzione della variabilità
- Include requisiti specifici per la gestione dei fornitori
- Richiede monitoraggio del processo e miglioramento continuo
Ulteriori standard specifici del settore:
- FDA 21 CFR Parte 820 (Regolamento rapido sui dispositivi medici)
- Regolamento CE 1935/2004 (Materiali a contatto con gli alimenti)
- MIL-STD-883 (Applicazioni militari)
Requisiti del processo di qualità:
- Ispezione del primo articolo (FAI) con verifica dimensionale completa
- Controllo statistico di processo (SPC) per le dimensioni critiche
- Certificazioni e tracciabilità dei materiali
- Programmi di calibrazione e manutenzione
- Procedure di gestione delle non conformità
Quanto tempo richiede in genere la microlavorazione CNC degli effettori terminali robotici?
Le tempistiche di produzione degli effettori terminali robotici micro-lavorati a CNC variano in base alla complessità, al materiale e al volume:
Fase di prototipazione:
- Componenti semplici (1-2 funzioni, non critiche): 3-5 giorni lavorativi
- Complessità moderata (5-10 funzionalità): 5-7 giorni lavorativi
- Componenti complessi (oltre 10 funzioni, tolleranze ristrette): 7-10 giorni lavorativi
- Assemblaggi composti da più parti: 10-15 giorni lavorativi
Fattori che influenzano la tempistica:
Progettazione e ingegneria:
- Revisione DFM e raccomandazioni: 1-2 giorni
- Iterazioni e modifiche del progetto: 2-5 giorni
- Approvazione definitiva del progetto: 1-2 giorni
Approvvigionamento dei materiali:
- Materiali comuni (6061, 304): 2-3 giorni
- Materiali speciali (Titanio, Inconel): 5-10 giorni
- Leghe o specifiche personalizzate: 10-20 giorni
Programmazione e programmazione:
- Programmazione CAM: 1-3 giorni
- Progettazione e realizzazione degli accessori: 2-5 giorni
- Impostazione e convalida del primo articolo: 2-3 giorni
Fase di produzione:
- Basso volume (1-10 pezzi): 5-10 giorni dopo l'installazione
- Volume medio (10-100 pezzi): 2-3 settimane
- Grandi volumi (oltre 100 pezzi): 3-6 settimane con produzione consolidata
Opzioni di consegna rapida:
- Supporto tecnico accelerato: 50-100% premium
- Approvvigionamento prioritario dei materiali: costi aggiuntivi
- Tempo macchina dedicato: 25-50% premium
- Spedizione rapida: costi di trasporto aggiuntivi
Strategie di ottimizzazione della tempistica:
- Coinvolgimento precoce dei fornitori durante la fase di progettazione.
- Attività di ingegneria simultanee
- Conferma della disponibilità dei materiali prima della progettazione definitiva.
- Comunicazione chiara delle priorità critiche
- Spedizioni consolidate per ordini composti da più articoli
Conclusione
Le esigenze di precisione degli effettori terminali robotici richiedono capacità di microlavorazione CNC specializzate che superano i metodi di produzione convenzionali. Grazie a tecnologie avanzate per macchine utensili, attrezzature specializzate, un sofisticato controllo di processo e una profonda conoscenza dei materiali, la microlavorazione CNC offre la precisione a livello di micron, finiture superficiali superiori e precisione geometrica essenziali per applicazioni robotiche ad alte prestazioni.
Con il continuo progresso dell'automazione e la costante ricerca della massima precisione e produttività da parte dei produttori, il ruolo della microlavorazione CNC specializzata diventerà sempre più cruciale. Collaborare con fornitori esperti di microlavorazione garantisce l'accesso alla tecnologia, alle competenze e ai sistemi di qualità necessari per produrre effettori finali che soddisfino i rigorosi requisiti odierni e siano pronti ad affrontare le sfide future.
Investire in capacità di microlavorazione specializzate offre rendimenti interessanti grazie a prestazioni migliorate, costi totali di proprietà ridotti e un maggiore vantaggio competitivo. Per le aziende manifatturiere che desiderano ottimizzare i propri sistemi di automazione robotica, la microlavorazione CNC non rappresenta solo un processo produttivo, ma un fattore strategico per l'innovazione e l'eccellenza.
- Preoccupati per il furto di proprietà intellettuale? Come proteggere i vostri progetti hardware quando esternalizzate la lavorazione CNC.
- Componenti deformati: prevenire stress interni e deformazioni nei componenti CNC personalizzati
- Hai problemi con fornitori CNC inaffidabili? Come scegliere un partner per lavorazioni meccaniche personalizzate che garantisca successo a lungo termine.
- Come negoziare prezzi migliori per le macchine CNC: una guida completa per gli acquirenti di piccoli volumi
- Pagate troppo per tolleranze ristrette? 5 modi per specificare la giusta precisione CNC senza gonfiare i costi

 Italian
 English
 French
 German
 Spanish
 Portuguese
 Russian
 Arabic
 Japanese