
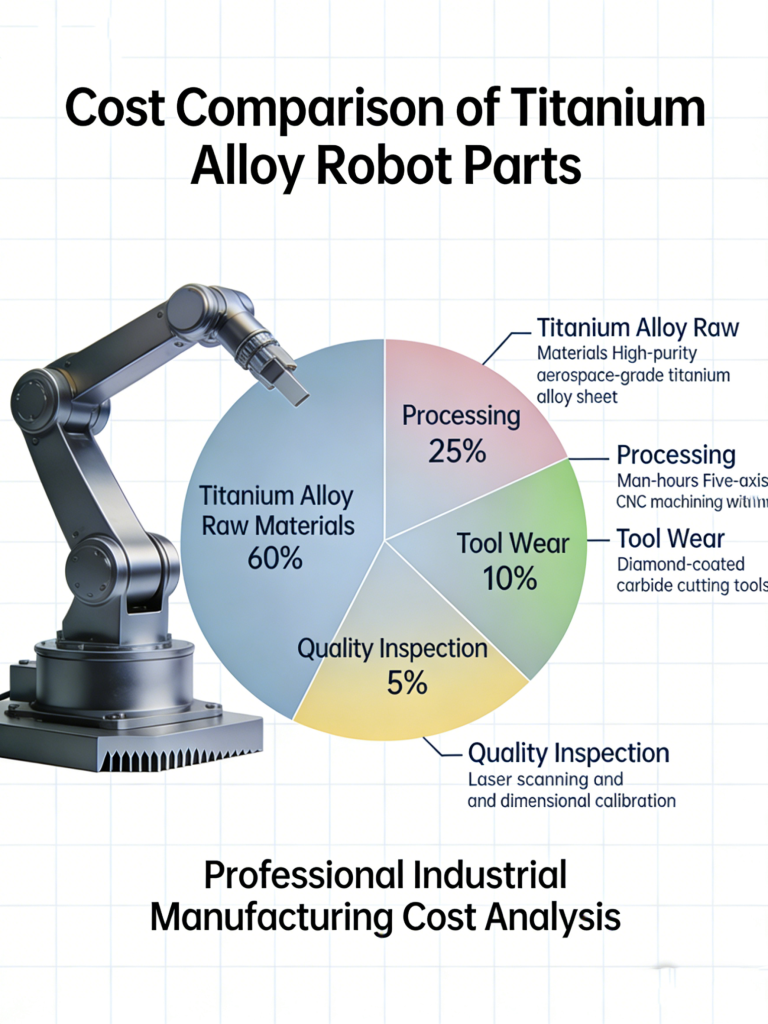
Whether you’re developing surgical robots, industrial automation systems, or advanced prosthetics, managing titanium part costs is critical to staying competitive. This comprehensive guide reveals proven strategies that can reduce your small-batch titanium robot parts manufacturing costs by up to 40% without compromising quality, precision, or performance.
Cost and practicality
Understanding the Titanium Cost Challenge
Why Titanium is Expensive to Machine
Titanium alloys, particularly Ti-6Al-4V (Grade 5), present unique machining challenges that directly impact costs:
Material Properties Driving Costs:
- Low thermal conductivity: Heat concentrates in the cutting zone, accelerating tool wear
- High chemical reactivity: Titanium welds to cutting tools, causing premature failure
- Work hardening: Material hardens during cutting, requiring more aggressive machining
- Low modulus of elasticity: Part deflection during machining affects dimensional accuracy
Small-Batch Production Inefficiencies
Unlike high-volume production, small-batch titanium machining faces additional cost hurdles:
- High setup costs: Multiple machine setups for complex geometries
- Optimized tool paths not justified: Custom programming costs outweigh savings
- Material waste: Inefficient nesting for limited quantities
- Quality overhead: Full inspection protocols applied to small quantities
Industry data shows that small-batch titanium parts can cost 3-5 times more than equivalent aluminum or steel components, creating significant barriers to innovation.
Design for Manufacturing (DFM): The Foundation of Cost Reduction
Simplify Geometry Without Sacrificing Function
The most significant cost reduction opportunity lies in intelligent part design:
Key DFM Principles for Titanium:
- Minimize deep pockets: Reduce tool extension and deflection
- Consolidate features: Combine multiple parts into single components where possible
- Standardize features: Use consistent radii, thread sizes, and tolerances
- Optimize wall thickness: Balance strength requirements with machinability
- Eliminate unnecessary precision: Tighten tolerances only where functionally required
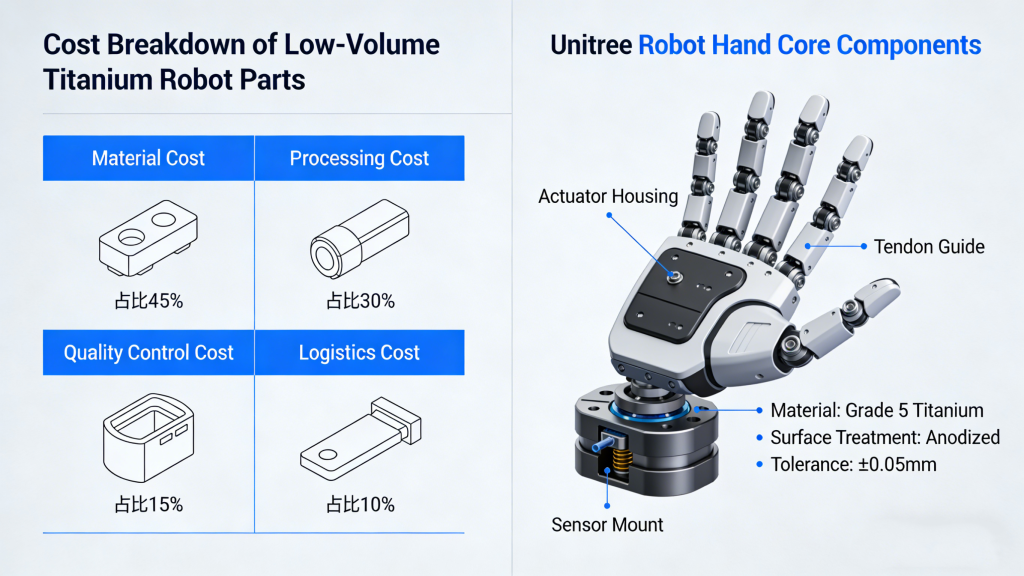
Real-world impact: One medical robotics company reduced titanium component costs by 35% simply by loosening non-critical tolerances from ±0.001mm to ±0.005mm on non-interface surfaces.
Material Selection Optimization
While titanium offers exceptional properties, not all titanium alloys are created equal:
Cost-Effective Titanium Options:

Strategy: Use Grade 5 titanium only for critical load-bearing components. Substitute with CP Grade 2 for covers, housings, and non-structural parts where possible.
Advanced Machining Strategies
High-Speed Machining (HSM) Applications
Contrary to intuition, increasing cutting speeds can actually reduce costs for titanium:
HSM Benefits:
- Reduced cutting forces: Less tool deflection and better accuracy
- Shorter cycle times: Faster material removal despite higher speeds
- Improved surface finish: Reduces or eliminates post-processing
- Extended tool life: Properly applied HSM can actually decrease tool wear
Optimal HSM Parameters for Ti-6Al-4V:
- Cutting speed: 60-100 m/min (vs. 30-50 m/min conventional)
- Feed rate: 0.08-0.15 mm/tooth
- Depth of cut: 0.5-2.0 mm (light, shallow cuts)
- Radial engagement: 5-15% of tool diameter
Implementation note: HSM requires rigid machines, premium tooling, and experienced programmers. The investment typically pays off for parts exceeding $1,000 in value.
Adaptive Machining and Tool Monitoring
Real-time machining optimization offers significant cost savings for complex titanium parts:
Adaptive Control Technologies:
- Acoustic emission monitoring: Detect tool wear before failure
- Force-based optimization: Adjust feed rates in real-time
- Vibration damping: Reduce chatter and improve surface finish
- Predictive maintenance: Schedule tool changes proactively
Results: Manufacturers implementing adaptive control report 20-30% reduction in tooling costs and 15% improvement in cycle times for titanium applications.
Process Optimization and Technology Leverage
5-Axis Machining for Reduced Setups
Multi-axis capabilities dramatically reduce titanium part costs through setup consolidation:
5-Axis Advantages for Titanium:
- Single-setup machining: Eliminates positional errors between setups
- Reduced cycle time: No need for multiple part repositioning
- Better tool access: Use shorter, more rigid tooling
- Improved quality: Consistent datum reference throughout machining
Cost impact: Complex titanium brackets requiring 3+ 3-axis setups can often be completed in a single 5-axis operation, reducing machining time by 40-60% and eliminating accumulated setup errors.
Additive Manufacturing Integration
Hybrid additive-subtractive approaches offer compelling cost advantages:
Strategic AM Applications:
- Near-net shape blanks: Reduce material waste from 80% to 20%
- Internal features: Create complex internal channels impossible to machine
- Part consolidation: Combine multiple components into single AM parts
- Rapid prototyping: Fast design iterations before committing to machining
Cost example: A titanium robotic wrist component costing $2,500 when fully machined from solid can be produced for $1,200 using a hybrid approach: AM near-net shape ($300) + finish machining ($900).
Smart Procurement and Supplier Management
Optimize Order Quantities and Consolidation
Small-batch titanium machining costs are highly sensitive to order size and frequency:
Volume Optimization Strategies:
- Order batching: Combine multiple small projects into single runs
- Blanket orders: Commit to annual quantities for better pricing
- Family part production: Group similar parts for efficient setups
- Inventory management: Maintain strategic stock of common components
Quantum cost jumps: Order quantities of 1-5 parts often cost 2-3× more per unit than orders of 10-50 parts. Finding sweet spots in ordering can yield immediate savings.
Supplier Selection and Partnership
The right titanium machining partner makes a substantial difference in total costs:
Key Supplier Capabilities:
- Titanium specialization: Dedicated titanium expertise and tooling
- Advanced equipment: 5-axis capabilities and high-speed machining
- Quality certifications: ISO 9001, AS9100 for aerospace/robotics
- Engineering support: DFM consultation and design optimization
- Flexibility: Ability to handle prototype-to-production transitions
Long-term partnership benefits: Suppliers who understand your product line can optimize processes across projects, leading to cumulative cost reductions of 20-30% over time.
Quality Assurance Balance
Targeted Inspection Strategies
Full inspection of every titanium feature is often unnecessary and expensive:
Risk-Based Inspection:
- Critical characteristics only: Tight inspection on functional surfaces
- Statistical process control: Monitor process rather than every part
- First-article inspection (FAI): Validate initial run, then reduce frequency
- Automated inspection: CMM programs for repetitive measurements
Cost impact: Reducing inspection scope by 40% on non-critical features can cut quality assurance costs by 25-35% without compromising part integrity.
Preventive Quality Measures
Invest in prevention rather than detection:
Quality Prevention Strategies:
- Robust fixturing: Eliminates part movement during machining
- Temperature control: Maintains consistent machining environment
- Tool management systems: Ensures sharp, properly indexed tools
- In-process gauging: Real-time monitoring of critical dimensions
ROI: Every dollar invested in prevention typically saves $3-10 in rework, scrap, and inspection costs.
Technology and Innovation Adoption
Digital Twin and Simulation
Advanced simulation tools can prevent costly mistakes before machining begins:
Simulation Capabilities:
- Tool path verification: Detect collisions and inefficient moves
- Force prediction: Optimize cutting parameters for titanium
- Thermal modeling: Predict heat-affected zones
- Cycle time optimization: Reduce machining time through virtual trials
Case study: A robotics company using simulation reduced titanium part cycle times by 18% and eliminated 3 costly tool collisions per year, saving over $50,000 annually.
Automation for Repetitive Tasks
Automation makes sense even for small-batch titanium production:
Automation Opportunities:
- Automated tool changers: Reduce setup times between parts
- Robotic part loading: Consistent positioning and reduced labor
- In-process probing: Automated feature measurement
- Lights-out machining: Unattended operation for long-running titanium jobs
Implementation strategy: Start with high-value, long-cycle parts. Even one automated titanium part can justify automation investment through consistent quality and reduced labor.
Real-World Success Stories
Case 1: Surgical Robot Manufacturer
Challenge: Complex titanium surgical instruments costing $800-1,200 each in quantities of 5-10.
Solution Implementation:
- DFM review reduced feature count by 15%
- Passage du niveau 5 au niveau CP 2 pour les poignées non critiques
- Usinage 5 axes en une seule étape mis en œuvre
- Optimisation du regroupement des commandes, de mensuel à trimestriel
Résultats:
- Réduction des coûts : 42% (de $1 000 à $580 en moyenne)
- Délai de livraison : réduit de 8 semaines à 3 semaines
- Qualité : Maintenue grâce à un contrôle des processus plus strict
- Économies annuelles : $210 000
Cas 2 : Systèmes d'automatisation industrielle
Défi : Composants de préhension en titane coûtant $650 chacun pour les petites séries.
Solution Implementation:
- Paramètres d'usinage à grande vitesse adoptés
- Systèmes de contrôle adaptatifs mis en œuvre
- Repensé pour les ébauches de fabrication additive quasi-nettes
- Partenariat stratégique établi avec les fournisseurs
Résultats:
- Réduction des coûts : 38% (de $650 à $403)
- Durée de vie de l'outil : Améliorée par 30%
- Temps de cycle : réduit de 22%
- Production annuelle : multipliée par 3 à budget constant
Feuille de route de mise en œuvre
Phase 1 : Victoires rapides (0-3 mois)
Opportunités de réduction des coûts immédiates :
- Examiner toutes les pièces en titane afin d'évaluer leur potentiel d'optimisation DFM.
- Identifier les possibilités de substitution du titane non de grade 5
- Optimiser les quantités commandées et le regroupement par lots
*. Vérifier les exigences d'inspection actuelles
Économies attendues : réduction des coûts 15-20%
Phase 2 : Optimisation des processus (3 à 9 mois)
Améliorations stratégiques :
- Mise en œuvre d'un usinage 5 axes pour les pièces complexes
- Adopter des paramètres d'usinage à grande vitesse
- Déployer un contrôle et une surveillance adaptatifs
*. Établir des relations privilégiées avec les fournisseurs
Économies attendues : Réduction supplémentaire de 10 à 15% (cumulative de 25 à 35%)
Phase 3 : Intégration avancée (9 à 18 mois)
Initiatives stratégiques à long terme :
- Intégrer la fabrication additive là où elle est avantageuse
- Déployer des capacités de simulation de jumeaux numériques
- Mettre en œuvre une automatisation ciblée
*. Développer en interne une expertise complète en matière de titane
Économies attendues : Réduction supplémentaire du 5-10% (cumulatif du 30-45%)
Pièges courants à éviter
Erreur n° 1 : Surdimensionnement de la qualité du matériau
Utiliser du Ti-6Al-4V Grade 5 alors que du CP Grade 2 suffirait est l'un des pièges les plus courants en matière de coût du titane.
Solution : Procéder à une analyse des propriétés des matériaux et utiliser la nuance la plus basse qui réponde aux exigences fonctionnelles.
Erreur n° 2 : Précision excessive
Les pièces en titane sont souvent surdimensionnées, notamment sur les surfaces non critiques.
Solution : Appliquer une optimisation de tolérance : ±0,005 mm sur les surfaces fonctionnelles uniquement, ±0,025 mm ailleurs lorsque cela est possible.
Erreur n° 3 : Négliger les aspects économiques de l'outillage
Utiliser des outils bon marché pour l'usinage du titane est une fausse économie.
Solution : Investir dans un outillage haut de gamme spécialement conçu pour le titane. Le surcoût de l’outillage 30-50% est amorti 3 à 5 fois grâce à sa durée de vie prolongée et à ses performances supérieures.
Erreur n°4 : Omission de regrouper les commandes
Les commandes multiples de petites pièces en titane entraînent des frais de mise en place répétés.
Solution : Planifiez à l'avance et regroupez les commandes en lots plus importants dans la mesure du possible.
Conclusion
Réduire les coûts des petites séries de pièces robotiques en titane ne signifie pas faire des compromis sur la qualité, mais optimiser stratégiquement l'ensemble du cycle de production. En appliquant les stratégies décrites dans ce guide, les fabricants peuvent réaliser des économies sur les coûts de production tout en maintenant, voire en améliorant, la précision, la qualité et les performances.
La production de titane à moindre coût repose sur une conception intelligente, des technologies d'usinage de pointe, un approvisionnement judicieux et une amélioration continue des processus. Il est essentiel d'obtenir rapidement des résultats concrets, de consolider cette dynamique par l'optimisation des processus et de tirer parti des technologies avancées pour maximiser les économies à long terme.
Les propriétés exceptionnelles du titane en font un matériau idéal pour la robotique de haute performance. Avec une approche adaptée, ces pièces ne sont pas forcément hors de prix. En combinant expertise en ingénierie, innovation en matière de fabrication et réflexion stratégique, les fabricants peuvent exploiter pleinement le potentiel du titane tout en maîtrisant les coûts.

Foire aux questions
Quelle réduction de coût réaliste est-il possible d'obtenir pour les pièces de robot en titane ?
Les fabricants qui mettent en œuvre des stratégies globales parviennent généralement à réduire leurs coûts de 30 à 40%. Des gains rapides peuvent à eux seuls générer des économies de 15 à 20%, tandis qu'une optimisation complète de la conception, des processus et des achats peut atteindre 40%, voire plus.
Puis-je vraiment passer du Ti-6Al-4V à des nuances de titane moins chères ?
Oui, mais seulement après une analyse approfondie. L'acier CP Grade 2 (25-30%) est moins cher et convient à de nombreuses applications structurelles. Cependant, les composants porteurs critiques peuvent nécessiter le rapport résistance/poids supérieur du Grade 5.
L'usinage 5 axes est-il un investissement rentable pour les petites séries de titane ?
Pour les pièces complexes nécessitant plusieurs configurations 3 axes, l'usinage 5 axes est généralement rentable grâce à des temps de cycle plus courts (40-60%) et une meilleure qualité. Le seuil de rentabilité se situe généralement autour de 10 à 15 pièces complexes en titane par an.
Comment la fabrication additive s'intègre-t-elle à l'usinage du titane ?
Les approches hybrides sont les plus performantes : elles consistent à utiliser la fabrication additive pour les formes quasi-définitives (réduisant le gaspillage de matière de 80 TP2T à 20 TP2T), puis à usiner avec précision les éléments critiques. Cette approche permet de réduire les coûts de 30 à 50 TP2T pour les géométries appropriées.
Quelle est la quantité minimale de commande pour obtenir un prix raisonnable pour le titane ?
Bien que les coûts diminuent sensiblement entre les commandes de 1 à 5 pièces et celles de 10 à 50 pièces, il n'existe pas de minimum universel. Le regroupement des commandes, la production de pièces par famille et les commandes-cadres permettent de bénéficier de tarifs dégressifs, même pour de petites quantités.

 French
 English
 Italian
 German
 Spanish
 Portuguese
 Russian
 Arabic
 Japanese