
Parte 1: Fabricación de piezas de alta precisión mediante mecanizado CNC (800 palabras)
1.1 Selección de equipos para mecanizado de alta precisión (250 palabras)
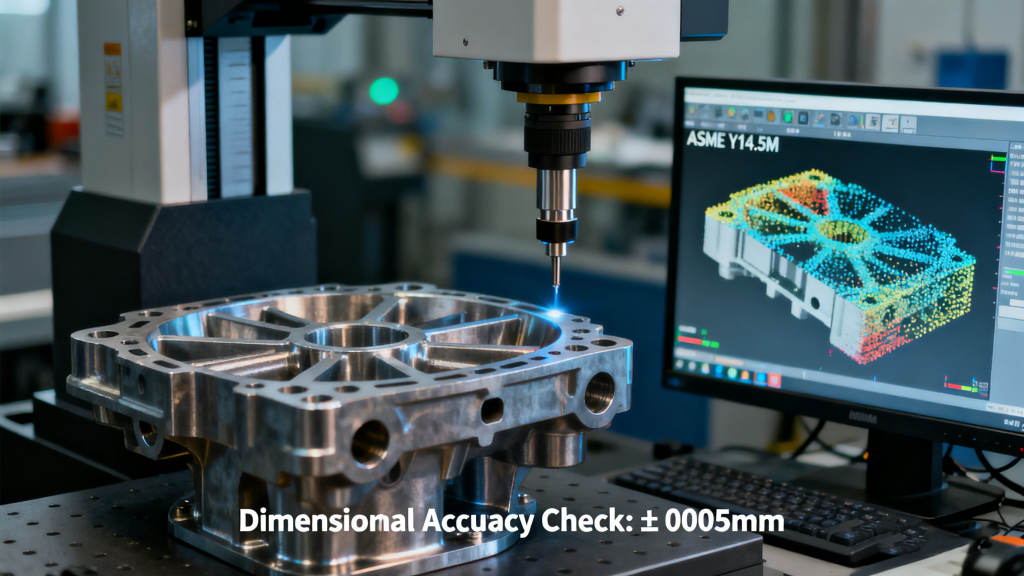
El mecanizado CNC de alta precisión (tolerancias ≤ ±0,005 mm) comienza con máquinas herramienta rígidas, ya que la flexión estructural bajo las fuerzas de corte degrada directamente la precisión. Dos estructuras de máquinas comunes predominan:
Máquinas de guía linealUtilizan guías de acero de precisión con rodamientos de bolas, lo que permite velocidades de avance más rápidas (hasta 60 m/min) y menor fricción. Su rigidez es suficiente para cortes ligeros a medios (por ejemplo, piezas electrónicas de aluminio) y ofrece una precisión de posicionamiento de ±0,001 mm, lo que las hace idóneas para tareas de precisión a alta velocidad.
Máquinas de vía de cajaCuentan con bancadas de hierro fundido de alta resistencia con guías rectangulares, que ofrecen una rigidez entre 30 y 50 TP2T superior a la de los modelos con guías lineales. Ideales para el mecanizado de piezas pesadas (por ejemplo, aleaciones de titanio), minimizan los errores inducidos por vibraciones, algo fundamental para piezas que requieren una tolerancia de ±0,002 mm (por ejemplo, elementos de fijación aeroespaciales).
Sistemas de control avanzados Mejoran aún más la precisión. Los sistemas de primera línea como Fanuc 31i-B y Siemens Sinumerik ONE integran:
- Codificadores de alta resolución: 10.000–1.000.000 pulsos por revolución (ppr) para el posicionamiento del eje: los codificadores de 1.000.000 ppr reducen el error de posición a ±0,0001 mm.
- Compensación de errores en tiempo realCompensación dinámica para la expansión térmica, el juego y las desviaciones geométricas (por ejemplo, el error de paso). Por ejemplo, el sistema Smart Thermal Shield de Mazak reduce los errores inducidos térmicamente en el modelo 80%, manteniendo una tolerancia de ±0,003 mm incluso con fluctuaciones de temperatura de 10 °C.
1.2 Herramientas para piezas de alta precisión (250 palabras)
Herramientas de corte de alta calidad Son imprescindibles para mantener la precisión durante ciclos prolongados. Las herramientas de carburo (por ejemplo, aleaciones de WC-Co) superan al acero rápido (HSS) entre 5 y 10 veces en resistencia al desgaste: una fresa de carburo puede mecanizar 500 piezas de aluminio (con una tolerancia de ±0,005 mm) antes de reafilarlas, frente a 50 piezas para HSS. Las herramientas de carburo con recubrimiento de diamante destacan en materiales no ferrosos (por ejemplo, aluminio, cobre), con un acabado superficial (Ra) de 0,2 a 0,4 μm, fundamental para componentes ópticos o fluidos.
La geometría de la herramienta se adapta a las necesidades de material y precisión:
- Ángulo de inclinación: 10–15° para aluminio (reduce la fuerza de corte, minimizando la deflexión de la pieza); 5–8° para acero endurecido (mejora la resistencia del filo).
- radio del borde: 0,01–0,02 mm para acabado fino (evita rebabas), 0,05–0,1 mm para desbaste (prolonga la vida útil de la herramienta).
Configuración y calibración de la herramienta Utilice sondas de precisión (por ejemplo, Renishaw OMP40-2) con una exactitud de ±0,0005 mm. Estas sondas miden la longitud, el radio y la excentricidad de la herramienta antes del mecanizado, actualizando automáticamente la base de datos de compensación de herramientas del sistema CNC. La calibración cada 50-100 piezas previene errores inducidos por el desgaste de la herramienta; por ejemplo, un desgaste de 0,001 mm se puede compensar en tiempo real, manteniendo la tolerancia de la pieza dentro de ±0,003 mm.
1.3 Planificación de procesos para mecanizado de alta precisión (300 palabras)
Secuencias de mecanizado optimizadas Priorizar la minimización de la tensión residual y la deformación. Una secuencia típica para un soporte de aluminio de precisión (tolerancia de ±0,004 mm) incluye:
- Mecanizado en bruto: Elimine el exceso de material (70–80%) a bajas velocidades de alimentación (50–100 mm/min) para reducir la acumulación de calor.
- Alivio del estrés: Envejecimiento natural (24–48 horas a 25℃) o envejecimiento artificial (120℃ durante 2 horas) para eliminar la tensión inducida por el mecanizado; esto reduce la deformación posterior al acabado en 60%.
- Semiacabado: Eliminar entre 10 y 151 TP2T de material a velocidades de avance moderadas (150–200 mm/min), dejando un margen de acabado de 0,1–0,2 mm.
- Refinamiento: Mecanizado a alta velocidad (300–500 mm/min) con poca profundidad de corte (0,02–0,05 mm) para lograr la tolerancia final.
Selección de refrigerante y lubricante impacta directamente en la precisión. Para diferentes materiales:
- Acero (HRC 30–40): Los refrigerantes emulsionados (con una concentración de 5 a 10%) con aditivos EP (de extrema presión) reducen la temperatura de corte entre 40 y 50 ℃, evitando la expansión térmica de la pieza.
- Aleación de titanio (Ti-6Al-4V): Los lubricantes a base de aceite (viscosidad de 100 a 150 cSt) o la refrigeración criogénica (nitrógeno líquido a -196 ℃) minimizan el desgaste de la herramienta y la oxidación de la pieza, manteniendo una tolerancia de ±0,002 mm.
- Aluminio (6061-T6): Refrigerante a alta presión (70–100 bar) dirigido a la zona de corte: fragmenta las virutas y enfría la herramienta, reduciendo la rugosidad superficial de Ra 1,6 μm a Ra 0,8 μm.
Además, diseño de accesorios Utiliza sistemas de sujeción de baja deformación (por ejemplo, mandriles de vacío para piezas de paredes delgadas) para evitar la deformación de la pieza. Un mandril de vacío con una planitud de 0,001 mm puede sujetar una lámina de aluminio de 1 mm de espesor sin deformarse, lo que garantiza la precisión del mecanizado.
Parte 2: Reducción de tolerancias en piezas mecanizadas por CNC (600 palabras)
2.1 Comprensión de las fuentes de tolerancia (200 palabras)
Las tolerancias (desviaciones de las dimensiones de diseño) provienen de dos fuentes principales: factores relacionados con la máquina y factores relacionados con el proceso.
Las tolerancias relacionadas con la máquina incluyen:
ReacciónJuego en husillos o reductores (normalmente de 0,001 a 0,003 mm para máquinas de alta precisión). Por ejemplo, un husillo con un juego de 0,002 mm puede provocar un error de posición de 0,002 mm al invertir el sentido de giro del eje, lo cual es fundamental para piezas con características simétricas.
Expansión térmicaLos componentes de la máquina (bancada, husillo, rieles) se dilatan con los cambios de temperatura. Una bancada de hierro fundido se dilata 0,01 mm por metro por cada grado Celsius de aumento de temperatura; una fluctuación de 5 grados Celsius puede introducir un error de 0,05 mm en una máquina de 5 metros de longitud.
imprecisiones geométricas: Desalineación de ejes (por ejemplo, error de paralelismo del eje X de 0,001 mm/m) o desviación del husillo (0,0005–0,001 mm para husillos de alta precisión).
Las tolerancias relacionadas con el proceso surgen de:
- Fuerzas de corteLas fuerzas de corte elevadas (por ejemplo, de 500 a 1000 N para el mecanizado de acero) provocan la deformación de la pieza. Un eje de acero de 20 mm de diámetro puede deformarse entre 0,005 y 0,01 mm durante un mecanizado intenso, lo que genera errores dimensionales.
- Desgaste de herramientasUna herramienta desgastada (por ejemplo, con un desgaste del filo de 0,003 mm) produce piezas con menor precisión; por ejemplo, una fresa desgastada puede mecanizar un agujero 0,003 mm más grande que el tamaño de diseño.
- Formación de chips: El rebaje del filo de la herramienta (común en el mecanizado de aluminio) deja irregularidades en la superficie de la pieza, lo que aumenta la desviación de tolerancia entre 0,002 y 0,004 mm.
2.2 Estrategias para la reducción de la tolerancia (400 palabras)
Gestión térmica Es fundamental para minimizar los errores inducidos por la temperatura. Las medidas clave incluyen:
- Sistemas de refrigeración activaLa refrigeración del husillo (circulación de aceite con control de temperatura de ±0,1 ℃) y la refrigeración de la bancada (camisas de agua) reducen la dilatación térmica. Por ejemplo, el diseño Thermo-Friendly™ de Haas reduce la dilatación térmica del husillo en un 90 % (TP2T), limitando el error a ±0,0005 mm.
- Control ambiental: Las salas de mecanizado se mantienen a 20±1℃ con una humedad relativa del 50±5%, lo que evita las fluctuaciones de temperatura que afectan a las dimensiones de la máquina y de las piezas.
- Control con compensación de temperaturaLos sistemas CNC (por ejemplo, el estabilizador termoactivo de Okuma) utilizan sensores para monitorizar las temperaturas de la bancada, el husillo y el aire ambiente, ajustando automáticamente las trayectorias de la herramienta para compensar la dilatación. Esto reduce los errores térmicos entre un 70 % y un 80 % (TP2T), manteniendo una tolerancia de ±0,002 mm.
Técnicas de compensación de errores Corregir imprecisiones en máquinas y procesos:
- Compensación por retrocesoEl sistema CNC está programado para sobrepasar la posición objetivo en la holgura medida (p. ej., 0,002 mm) al invertir los ejes, eliminando así el error de posición. Los interferómetros láser (p. ej., Renishaw XL-80) miden la holgura con una precisión de ±0,0001 mm para una compensación precisa.
- compensación de errores geométricosSe utiliza un interferómetro láser o una barra de calibración (por ejemplo, Renishaw QC20-W) para mapear 21 errores geométricos (por ejemplo, cabeceo, guiñada, balanceo) de la máquina. El sistema CNC aplica entonces una compensación por software; por ejemplo, un error de cabeceo de 0,001 mm/m se compensa ajustando la posición del eje en cada punto de medición.
- Compensación por desgaste de la herramientaEl sondeo durante el proceso mide periódicamente las dimensiones de las piezas (cada 20-50 piezas) y el sistema actualiza las compensaciones de la herramienta para tener en cuenta el desgaste. Para una herramienta con un desgaste de 0,002 mm, la compensación se ajusta en -0,002 mm, lo que garantiza que las piezas subsiguientes cumplan con la tolerancia.
Además, selección de materiales afecta la retención de tolerancias. Los materiales pretemplados (por ejemplo, acero 4140 HRC 28–32) son menos propensos a la deformación que los materiales recocidos, mientras que las aleaciones de baja expansión térmica (por ejemplo, Invar 36, coeficiente de expansión 1,2×10⁻⁶/℃) son ideales para piezas utilizadas en entornos con temperatura variable (por ejemplo, sensores aeroespaciales).
Parte 3: Realización de inspecciones de calidad para piezas de alta precisión (600 palabras)
3.1 Inspecciones de calidad en proceso (200 palabras)
Las inspecciones en proceso (durante el mecanizado) detectan errores tempranamente, reduciendo el desperdicio y el retrabajo. La herramienta principal es sondeo en la máquina (OMP), integrado en el husillo CNC o en la torreta de herramientas.
Los sistemas de sondeo (por ejemplo, Renishaw OMP60, precisión ±0,0005 mm) realizan dos tareas clave:
- Verificación de la configuración de la piezaTras sujetar la pieza, la sonda mide las características de referencia (p. ej., agujeros, bordes) para confirmar la alineación con el sistema de coordenadas de la máquina. Si la pieza está desalineada en 0,003 mm, el sistema ajusta el desplazamiento de trabajo para corregirlo, lo cual es fundamental para la producción en serie.
- Controles dimensionales durante el cicloTras las etapas de semiacabado o mecanizado clave, la sonda mide las dimensiones críticas (por ejemplo, el diámetro del orificio o la separación entre características). Por ejemplo, un engranaje de precisión (con una tolerancia de perfil de diente de ±0,002 mm) se mide después de mecanizar 10 dientes; si un diente tiene un diámetro 0,001 mm inferior al normal, se ajusta la compensación de la herramienta antes de mecanizar los dientes restantes.
Entre los beneficios de la inspección en proceso se incluyen:
- Tasa de desecho reducida: Un fabricante de dispositivos médicos que utiliza desechos de corte OMP de 3% a 0,5% para implantes de titanio (tolerancia de ±0,003 mm).
- Retrabajo minimizadoLa detección temprana de errores evita el mecanizado completo de piezas que no cumplen con las tolerancias, lo que ahorra entre 2 y 3 horas de tiempo de mecanizado por pieza.
- Ajuste del proceso en tiempo realEl análisis de datos permite identificar tendencias (por ejemplo, aceleración del desgaste de la herramienta), lo que posibilita un mantenimiento proactivo (por ejemplo, la sustitución de la herramienta) antes de que se supere la tolerancia.
3.2 Inspecciones de calidad posteriores al proceso (300 palabras)
Las inspecciones posteriores al proceso (después del mecanizado) verifican que la pieza final cumpla con las especificaciones de diseño. Predominan dos métodos principales:
Máquinas de medición por coordenadas (MMC) Son el estándar de oro para la inspección dimensional 3D. Las CMM de alta precisión (por ejemplo, Zeiss Contura G2, precisión ±0,0008 mm; Hexagon Absolute Arm, precisión ±0,0015 mm) utilizan sondas táctiles (puntas de rubí, diámetro de 0,5 a 2 mm) para medir cientos de puntos en la pieza. Las capacidades clave incluyen:
- Verificación de dimensionamiento y tolerancias geométricas (GD&T): Verificación de características como planitud (≤0,001 mm), perpendicularidad (≤0,002 mm) y posición (±0,003 mm) según las normas ASME Y14.5.
- Medición de la rugosidad superficial: Integración de perfilómetros de palpador (por ejemplo, Taylor Hobson Talysurf) para medir Ra (0,02–1,6 μm) y Rz (0,1–6,3 μm) para superficies críticas (por ejemplo, caras de sellado).
Métodos de inspección óptica Destacan por su inspección rápida y sin contacto, ideal para piezas pequeñas y complejas o para la producción en grandes volúmenes:
- Sistemas de visión (p. ej., Keyence IM-7000, precisión ±0,0005 mm): Utilizan cámaras de alta resolución (5–20 MP) y software para analizar características 2D (p. ej., diámetro de orificio, nitidez de borde). Inspeccionan piezas en 0,1–1 segundo, entre 10 y 50 veces más rápido que las máquinas de medición por coordenadas (CMM) para geometrías simples.
- Escaneo láser (p. ej., GOM ATOS Q, precisión ±0,001 mm): Captura nubes de puntos 3D (millones de puntos por segundo) para comparar la pieza con su modelo CAD. Ideal para superficies complejas (p. ej., álabes de turbina) o piezas con formas libres, detectando desviaciones de hasta ±0,0005 mm.
La inspección posterior al proceso requiere calibración Para garantizar la precisión: las máquinas de medición por coordenadas (MMC) se calibran anualmente con patrones trazables (por ejemplo, bloques patrón certificados por el NIST), mientras que los sistemas ópticos se revisan semanalmente con placas de calibración (dimensiones conocidas ±0,0001 mm).
3.3 Control estadístico de procesos (CEP) (100 palabras)
El control estadístico de procesos (SPC) supervisa los procesos de mecanizado para evitar piezas fuera de tolerancia. Los pasos clave incluyen:
- Recopilación de datos: Medir entre 5 y 10 dimensiones críticas por pieza (por ejemplo, el diámetro del orificio) a intervalos regulares (cada 1 o 2 horas).
- Análisis de gráficos de control: Representación gráfica de datos en diagramas XR (promedio y rango) para monitorizar la variación. Si los puntos superan los límites de control (p. ej., 3σ respecto a la media), se ajusta el proceso (p. ej., sustitución de herramientas, compensación térmica).
- Análisis de la capacidad del proceso: Cálculo del Cpk (índice de capacidad del proceso): un Cpk ≥1,33 indica que el proceso cumple con la tolerancia de ±0,005 mm, mientras que un Cpk ≥1,67 garantiza el cumplimiento con la tolerancia de ±0,002 mm.
El control estadístico de procesos (SPC) reduce la variación entre 30 y 40 TP2T, lo que garantiza una precisión constante para la producción en grandes volúmenes (por ejemplo, sensores para automóviles, componentes electrónicos).
FAQs (300 words)
1. How much does high-precision CNC machining equipment cost?
Costs vary by capability:
- Entry-level high-precision (±0.005mm): 3-axis mills (e.g., Haas DT-1) cost \(50,000–\)100,000; ideal for small-batch parts (e.g., prototype components).
- Mid-range (±0.002mm): 5-axis machines (e.g., Okuma Genos M560-V) cost \(200,000–\)350,000; suitable for aerospace and medical parts.
- Top-tier (±0.0005mm): Multi-axis machines with advanced controls (e.g., DMG MORI DMU 50 ecoline) cost \(400,000–\)800,000; used for ultra-precision parts (e.g., optical lenses, microelectronics).
Additional costs (probes, cooling systems) add 10–20% of the machine price.
2. Can all types of materials be machined to high precision using CNC?
Most engineering materials can, but difficulty varies:
- Metals: Aluminum (6061-T6), steel (4140), and titanium (Ti-6Al-4V) are easily machined to ±0.002mm with standard tools.
- Plastics: PEEK and Delrin can achieve ±0.003mm, but require low cutting forces to avoid warping.
- Ceramics: Alumina (Al₂O₃) and zirconia (ZrO₂) need diamond tools and ultrasonic-assisted machining to reach ±0.002mm—higher cost and longer cycle times.
Brittle materials (e.g., glass) require specialized processes (e.g., laser machining) for high precision.
3. How often should quality inspections be conducted during high-precision CNC machining?
Frequency depends on production volume and part criticality:
- Low-volume (1–10 parts, high-value): 100% in-process probing (after each key step) and 100% post-process CMM inspection (e.g., aerospace prototypes).
- Medium-volume (10–100 parts): In-process probing every 5–10 parts, post-process sampling (AQL 1.0, per ISO 2859) with CMM or vision systems.
- High-volume (1000+ parts): In-process probing every 20–50 parts, SPC monitoring (5 parts/hour), and post-process spot checks (1% of production) with optical scanners.
Critical parts (e.g., medical implants) require 100% inspection regardless of volume.
Palabras clave y vocabulario relacionado de LSI y PNL
Palabras clave LSI
High-precision CNC machining equipment
Tooling for high-precision parts in CNC machining
Process planning for high-accuracy CNC parts
Tolerance reduction in CNC-machined parts
Quality inspections for high-precision CNC components
In-process inspection in high-precision CNC machining
Post-process inspection of high-precision CNC parts
Palabras clave de PNL
Manufacturing high-precision parts with CNC
Reducing tolerances in CNC machining
Conducting quality checks on high-precision CNC parts
High-precision CNC machining techniques
Quality control in high-precision CNC manufacturing
Vocabulario relacionado
CNC machine rigidity (box-way, linear-guideway), high-resolution encoders, real-time error compensation, carbide cutting tools, diamond-coated tools, tool setting probes, machining sequences (roughing, semi-finishing, finishing), coolant selection (emulsified, oil-based, cryogenic), thermal expansion, backlash compensation, geometric error compensation, coordinate measuring machines (CMMs), optical inspection (vision systems, laser scanning), statistical process control (SPC), control charts (X-R), process capability index (Cpk), GD&T (geometric dimensioning and tolerancing), surface roughness (Ra, Rz)

 Spanish
 English
 French
 Italian
 German
 Portuguese
 Russian
 Arabic
 Japanese